

Най-новите продукти
Свържете се с нас
- Xingshi Запад Път, Wenfeng Поддрат, Laizhou Град, Shandong, P. Р. Китай
- sales@lztonghesheng.com
- +8613863843281

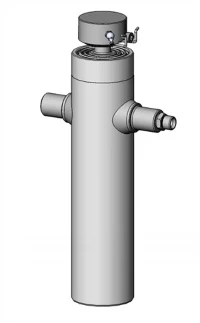
Повдигащи хидравлични цилиндри
Повдигащите хидравлични цилиндри осигуряват контролирана линейна сила и постоянна сила на задържане за тежко{0}}приложения за повдигане, включително въздушни работни платформи, кранове, ножични асансьори, товарачи на задната врата и промишлено подемно оборудване.
Описание
Tonghesheng Machinery е един от конкурентните производители и доставчици на високо-качествени хидравлични цилиндри за повдигане и ние също сме оборудвани с професионална фабрика, добре дошли да купувате продукти за хидравлични цилиндри за повдигане от нашата компания.
Повдигащите хидравлични цилиндри осигуряват контролирана линейна сила и постоянна сила на задържане за тежко{0}}приложения за повдигане, включително въздушни работни платформи, кранове, ножични асансьори, товарачи на задната врата и промишлено подемно оборудване.
Проектирани за задържане на натоварването, устойчивост на странично-натоварване и плавен контрол на скоростта, тези цилиндри работят надеждно при високи циклични налягания и неравномерно механично натоварване. Предлагат се стандартни и персонализирани конфигурации като едно-действащи (гравитация или връщане на външен товар) и двойно-действащи (задвижвано удължаване и прибиране) дизайни, за да съответстват на специфични архитектури на хидравлични вериги.
Ключови спецификации
|
Параметър |
Стандартен обхват/технически възможности |
|
Диаметър на отвора |
40 mm - 320 mm (1,5" - 12.5") |
|
Диаметър на буталния прът |
25 мм - 220 мм (1,0" - 8.6") |
|
Дължина на удара |
До 6000 mm (236") |
|
Работно налягане |
Номинално: 16 MPa - 25 MPa (160 - 250 bar) Пик/Тест: До 35 MPa (350 bar) |
|
Работна температура |
Стандартно: -20 градуса до +80 градуса (-4 градуса F до 176 градуса F) Ниска температура: -40 градуса до +100 градуса (-40 градуса F до 212 градуса F) |
|
Съвместимост с течности |
Минерални масла (HLP, HVLP), вода-гликол, синтетични естери |
|
Материал на цевта |
ST52-3 / E350 / 20# студено изтеглена безшевна стоманена тръба (H8-H9 покритие на вътрешната стена) |
|
Материал на буталния прът |
Стомана 45# / 42CrMo4, индукционно закалена (HRC 52-58), твърдо хромирана (25-50 μm дебелина) |
|
Уплътнителна система |
Полиуретанови (PU) уплътнения на пръти, стъпални уплътнения, PTFE износващи се пръстени, NBR O-пръстени, метални-чистачки |
|
Опции за монтаж |
Скоба със сферични лагери, напречна -тръба, фланец (преден/заден), опора, монтаж на крака |
Ключови характеристики на продукта
Интегрирани товар{0}}задържащи клапани
Директните-уравновесяващи клапани с фланци или управляваните-контролни възвратни клапани елиминират външните хидравлични линии между клапана и камерата на цилиндъра. Това предотвратява неконтролирани падания на натоварването в случай на спукване на маркуча или внезапна загуба на налягане.
Странични-износващи се пръстени
Стъкло{0}}PTFE или подсилени с плат-фенолови направляващи пръстени както на буталото, така и на уплътнението абсорбират моментите на огъване, причинени от структурна деформация по време на повдигащи операции, предотвратявайки контакта-с-метал и надраскването на отвора.
Прецизен микро{0}}завършен отвор
Вътрешните стени на варела са шлифовани или шлифовани-и-изгладени до Ra<= 0.4 μm. This smooth surface finish reduces seal friction, minimizes startup stick-slip movement, and extends primary seal service life under high-pressure conditions.
Устойчиво-на корозия покритие на пръта
Индукционно{0}}закалено хромирано покритие (тестван солен спрей до ISO 9227 NSS 96-480 часа в зависимост от оценката за околната среда) предпазва от механични удари, летящи отломки и атмосферна влага по време на работа на открито.
Хидравлично крайно омекотяване
Регулируеми или фиксирани прогресивни вътрешни възглавници забавят буталото близо до края на хода, абсорбирайки кинетичната енергия и намалявайки шума от удара, механичната умора и скоковете на налягането в хидравличната верига.
Съображения относно конструкцията на повдигащия механизъм
Картографиране на механичен и хидравличен интерфейс
Цевта (ST52-3 / E350) издържа на непрекъснато вътрешно хидростатично налягане и пикови системни пикове. Буталният прът (42CrMo4) е оразмерен, за да издържи на максималните граници на изкълчване на колоната при компресия с удължен ход. Износващите се пръстени (PTFE / фенол) абсорбират силите на странично-натоварване и моментите на огъване, прехвърлени от повдигащия механизъм (стрела, ножични рамена или мачта). Задържащите вентили с фланци осигуряват директна безопасност и защита срещу спукване срещу повреда на маркуча.
Когато се определя повдигащ хидравличен цилиндър, механичните и хидравличните параметри за безопасност диктуват структурната цялост:
Граници на изкривяване на колоните:Повдигащите цилиндри често работят при натискно напрежение или висока компресия при удължени ходове. Структурното оразмеряване изисква оценка на диаметъра на пръта спрямо критериите за изкълчване на Ойлер въз основа на условията за фиксиране на краищата-на монтаж (коефициент K-).
Странично{0}}натоварване и моменти на огъване:Механичното люлеене и асиметричното повдигане могат да предизвикат сериозни странични натоварвания. Разстоянието между водещите лагери (разстоянието-до-жлеза) трябва да бъде максимално увеличено при пълен ход, за да се поддържа напрежението в лагера под 15 N/mm².
Пикове на налягане и динамичен удар: Rapid valve actuation or sudden mechanical stops generate pressure peaks up to 1.5x to 2x the system relief setting. Cylinder wall thickness and weld joint calculations incorporate safety factors >= 2.5:1 срещу налягането на провлачване.
Термично разширение и дрейф:Задържането на стационарни товари за продължителни периоди изисква нулева -геометрия на дрейф уплътнение (напр. полиуретанови U-чаши с еластични активатори) и уравновесяващи клапани, настроени 1,3 пъти по-високо от максималното натоварване-предизвикано налягане.
Типични приложения
Въздушни работни платформи и повдигачи на стрели:Осигурява плавно повдигане и прецизно задържане на позиция за шарнирни и телескопични структури на стрелата.
Мобилни и мостови кранове:Функционира като цилиндри за повдигане на главната стрела, крикове на конзоли и удължителни задвижвания, изискващи сертифицирано задържане на товара.
Ножични асансьори и работни платформи:Осигурява високи сили на натиск при плитки начални ъгли с интегрирани ограничители на потока за управление на скоростите на спускане.
Товарачни и самосвални превозни средства със задна врата:Справя се с чести цикли на работа при променливи климатични условия с чистачки за тежки условия, за да отхвърлят мръсотия и песъчинки по пътя.
Промишлени подемници и обработка на материали:Използва се в стакери, товарни асансьори и автоматизирани портални асансьори, изискващи повтаряемост на позицията и издръжливост на дълъг ход.
Опции за персонализиране
Интегрирани гнезда и сензори за скорост:Кухини, обработени директно в крайната капачка или клапанния блок за цифрови позиционни преобразуватели (LVDT, магнитостриктивни) или превключватели за близост.
Алтернативно покритие на пръта:Никел{0}}хромирано покритие, двоен-хромиран слой или лазерно покритие за морска, офшорна или химическа среда.
Персонализирани портове и тръбопроводи:SAE фланцови портове, резбови връзки ORFS, метрични портове или персонализирани твърди байпасни тръби, заварени директно към цилиндъра.
Уплътнения за ниска-температура и-температура:Viton/FKM уплътнения за високи температури (до 200 градуса) или специализирани полиуретанови съединения, предназначени за арктически среди до -40 градуса.
Заключващи механизми:Вътрешни механични заключващи щифтове или външни хидравлични щифтови ключалки за механично задържане на статични товари без хидравлично налягане.
Производствен процес
Ключови производствени стъпки
Избор на материал и възможност за проследяване:Суровите безшевни стоманени тръби (ST52-3/E350) и кръгли стоманени пръти (45#/42CrMo4) се подлагат на входяща спектрографска проверка на материала и ултразвукова дефектоскопия.
Обработка на цевта:CNC машини за хонинговане и дълбоки-отвори завършват вътрешните диаметри на тръбите до Ra<= 0.4 μm and H8/H9 tolerances, ensuring precise seal contact geometry.
Обработка на бутален прът:Заготовката от стоманени пръти се подлага на CNC струговане, високо{0}}честотно индукционно закаляване (1.5 - 3.0 mm дълбочина), прецизно безцентрово шлайфане, твърдо хромиране (25 - 50 μm) и микро-полиране.
Заваръчни операции:Автоматизирано роботизирано MIG/MAG и електродъгово заваряване под флюс извършват заварки на цев-към-отверстие и крайни-капачки съгласно спецификациите на заваръчната процедура (WPS), проверени чрез NDT инспекции.
Чисто сглобяване и тестване:Компонентите влизат в среда за сглобяване на ISO клас 8 за чисти помещения. Уплътненията, уплътненията, буталата и цевите се почистват и монтират с помощта на калибриран инструмент за въртящ момент, преди да бъдат подложени на 100% изпитване за налягане и течове.
Проверка и тестване
Всеки произведен цилиндър преминава задължително хидростатично и експлоатационно изпитване преди опаковане:
100% тестване на хидростатично налягане:Цилиндрите са тествани под налягане при 1,5x максимално работно налягане (24 - 37.5 MPa) за минимално време на задържане, за да се провери целостта на структурната заварка и здравината на корпуса.
Тест за вътрешен теч (байпас):Масло под високо-налягане се прилага към едната страна на буталото, докато се измерва байпасът на течността от страната без налягане за определена продължителност на задържане.
Откриване на външни течове:Уплътненията на пръта и статичните съединения на крайните-капачки се наблюдават при непрекъснато работно налягане, за да се гарантира нулев байпас на течността.
Тест за пробив при ниско{0}}налягане:Измерва се минималното хидравлично налягане, необходимо за започване на движение на буталото, за да се осигури подравняване на вътрешните компоненти и толеранс на монтаж на уплътнението.
Проверка на размерите и покритието на повърхността:Дебелина на обшивката на пръта, измерена чрез измервателни уреди за магнитни вихрови{0}}токове (25 - 50 μm); грапавост на повърхността, измерена чрез контактни профилометри (Ra<= 0.4 μm).
Документация за изпитване на материала:Сертификати за изпитване на мелница (EN 10204 3.1), налични при поискване за партиди необработена стомана.
Какво трябва да предоставят купувачите за оферта
За да получите точна инженерна оценка и търговска оферта в рамките на 24-48 часа, предоставете следните параметри:
Списък за проверка на спецификациите на цилиндъра
1. Оперативни изисквания:Диаметър на отвора (mm или in), диаметър на буталния прът (mm или in), дължина на хода (mm или in), затворено разстояние между щифта -до- щифта (прибрана дължина).
2. Хидравлични параметри:Максимално работно налягане (бар или PSI), Пиково проектно налягане (бар или PSI), Тип работен флуид.
3. Механичен интерфейс:Основен монтажен тип (щипка, напречна -тръба, фланец, цапфа или монтиране на крака), интерфейс на края на пръта (резба, мъжка/женска скоба, сферичен лагер), диаметри на отворите за щифтове и спецификации на втулките.
4. Подробности за приложението:Очаквано странично{0}}натоварване/огъващи моменти, необходими клапанни блокове (уравновесителни клапани, възвратни клапани), годишен обем и целеви график за доставка.
ЧЗВ
В: Какви фактори на безопасност се използват при проектирането на тези цилиндри за повдигане?
A: Стандартните проекти поддържат минимален структурен коефициент на безопасност 2,5:1 спрямо налягането на провлачане на материала при максимално номинално натоварване. Изчисленията за изкълчване на колоната включват коефициенти на безопасност от 2,0:1 до 3,0:1 в зависимост от работния цикъл и удължената дължина на хода.
Въпрос: Могат ли да се интегрират балансиращите клапани директно в тялото на цилиндъра?
A: Да. Персонализираните колекторни блокове могат да бъдат заварени или директно закрепени с фланци към отворите на цевта. Това елиминира връзките на маркуча между предпазния клапан и отвора на цилиндъра, поддържайки задържането на товара, ако външните хидравлични линии се повредят.
В: Как предотвратявате питинг на повърхността на пръта в корозивни външни среди?
О: Нанасяме твърдо хромирано покритие с минимална дебелина на слоя 25 - 30 μm (50 μm за силно излагане). Допълнителните никел-хромирани подслоеве преминават 480-часови тестове за неутрален солен спрей (ISO 9227 NSS) без повърхностна питинг или влошаване на покритието.
В: Каква информация е необходима за замяна на съществуващ стар цилиндър?
О: Осигурете основните монтажни размери: диаметър на отвора, диаметър на пръта, ход, затворен център-до-центрово разстояние, диаметри на отвора на щифта, размер/тип на резбата на порта и максимално налягане в системата. Снимките или данните от табелката също ускоряват проверката.
Въпрос: Какво е стандартното време за производство на персонализирани цилиндри за повдигане?
О: Одобрението на инженерния чертеж обикновено изисква 3-5 работни дни. Производството на прототип отнема 3-4 седмици. Серийните производствени серии се доставят в рамките на 4-6 седмици в зависимост от наличността на партидата от материали и количеството на поръчката.
Популярни тагове: повдигащи хидравлични цилиндри Китай, производители, доставчици, фабрика, компания, високо-качество, купуване, продукти
Може да харесаш също


